论文荐读 | 甲醇装置汽包炉水磷酸盐控制与排污优化
针对甲醇装置蒸汽系统中炉水磷酸盐控制与排污优化问题,本文提出了微分先行、分段限幅及模糊自整定 PID 加药控制策略,并结合定排与连排联动优化排污。基于 Aspen Plus 与 Simulink 建立动态仿真平台,对人工调节、传统 PID 及优化控制工况进行对比分析。结果表明,优化策略使炉水品质达标率提高至 99.2% ,磷酸根、 pH 值及电导率波动明显下降,蒸汽品质改善,能效与安全性显著提升,为高温高压蒸汽系统智能化水质管理提供可推广方案。
本文刊登于PROCESS《流程工业》2026年第2期,原文标题《新加氢工艺的安全可靠性评估及应用研究》。本文作者马高超,供职于山东中慧咨询管理有限公司。
本文被引格式 [1]马高超.甲醇装置汽包炉水磷酸盐控制与排污优化[J].流程工业,2026,(3):19-21.欢迎引用。
点击上方免费阅读《流程工业》电子期刊
1.1 装置蒸汽系统概述
甲醇装置蒸汽系统由重整炉、废热锅炉和汽包构成,承担工艺加热与动力供汽的核心功能。废热锅炉利用重整炉高温烟气进行余热回收, 经汽包实现蒸汽与炉水的分离与循环。本厂汽包设计压力为 4.0 MPa,运行压力控制在3.6 ~ 3.8 MPa,循环倍率维持在 8 ~ 10 倍,典型运行蒸汽温度为 435 ~ 445 ℃,蒸汽流量稳定在 55±5 t/h。
炉水含盐量要求控制在 ≤ 25 mg/L,以避免蒸汽带盐对汽轮机叶片及换热设备产生结垢和腐蚀。蒸汽品质直接关系到甲醇合成工序的换热效率与下游设备运行安全,因此汽包水质的稳定控制至关重要,特别是对磷酸根、pH 值和电导率等关键指标的长期精确维持 [1]。
1.2 现有控制方法与问题分析
目前甲醇装置汽包炉水主要采用人工加药与定时排污方法进行控制,存在一定局限性。操作人员依赖人工取样与化验调整加药量,夜间或负荷波动时往往取样不及时,导致数据滞后。加药泵启停与剂量调节缺乏闭环反馈,容易出现过量或不足,造成炉水磷酸根浓度波动大。定时排污策略未能结合实时水质,导致部分时段排污不足引发水质偏离, 或排污过度增加热能与水耗损失,影响装置能效与运行经济性。亟须引入更先进的自动化控制与排污优化手段。
2.1 系统总体架构
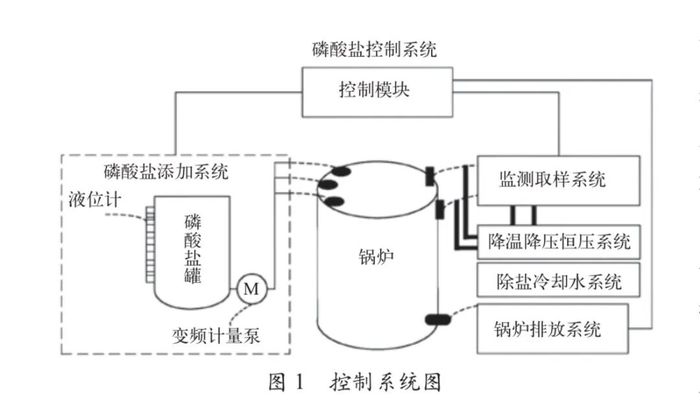
本研究构建了甲醇装置汽包炉水磷酸盐控制与排污优化系统,如图1所示其核心由监测取样模块、加药控制模块、排污控制模块及中央协调单元组成。监测系统实时采集磷酸根、pH 值、电导率等关键参数,经信号调理输入控制器。控制单元根据运行工况和目标区间,自动调节加药泵频率和连排阀门开度,实现炉水品质与排污的协调优化。系统整体结构简洁, 运行逻辑清晰,配套 P&ID 示意可直观反映各单元的功能与耦合关系 [2]。
2.2 磷酸盐控制方法设计
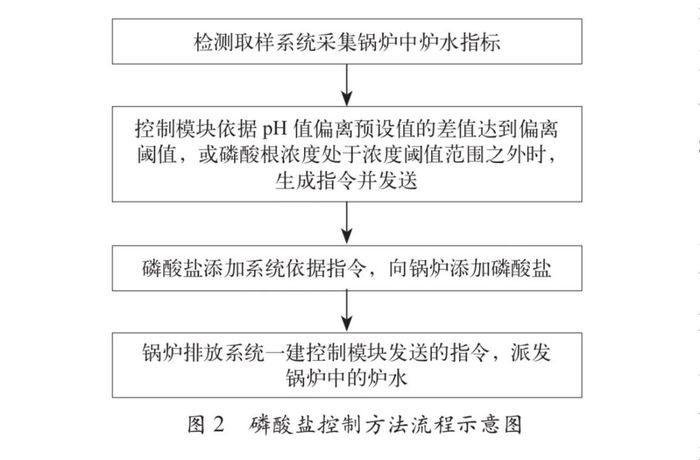
磷酸盐加药控制采用微分先行、分段限幅及模糊自整定 PID 相结合的策略。微分先行算法用于提前捕捉磷酸根浓度变化趋势,有效抑制滞后引起的过量加药。分段限幅逻辑将加药范围限定在安全区间内,避免大幅波动导致磷酸根偏离目标值。模糊自整定 PID 可依据实时偏差与动态特征自动调整控制参数,提升系统在负荷波动及水质扰动下的鲁棒性,实现加药过程的精准与平稳控制。磷酸盐控制方法流程如图 2 所示。
2.3 排污优化方法设计
排污优化采用定排与连排耦合的联动策略。定排用于维持炉水电导率与含盐量长期稳定,而连排则通过实时信号与加药系统联动,动态调节阀门开度以快速修正您常波动。控制器根据磷酸根、pH 值及电导率综合判断排污需求,输出与阀特性曲线匹配的开度指令。该方法既避免了单一排污方怯的局限,又兼顾杂质清除与能量回收,显著提高炉水品质达标率与排污过程的经济性。
3.1 建模方法
本研究基于 Aspen Plus 与 Simulink 联合建模,建立甲醇装置蒸汽系统的动态仿真平台。模型涵盖重整炉一废热锅炉一汽包的全流程,反映装置典型运行工况下的热力学与水化学特性。输入参数以本厂实际数据为基础,汽包运行压力设置为 3.6 ~ 3.8 MPa,循环倍率为 8 ~ 10 倍, 蒸汽温度维持在 435 ~ 445℃, 蒸汽流量控制在 55±5 t/h。在炉水化学特性建模中,分别构建了磷酸根离子浓度、电导率和 pH 值的动态变化方程,并引入炉水补给、排污和加药等平衡关系,从而保证模拟结果与实际工况相符。
控制策略方面,分别搭建 3 类对照模型: 1)人工调节工况,模拟现有操作人员根据实验室化验结果进行加药与定时排污的方怯; 2)传统 PID 控制工况,以固定 PID 参数实现加药泵和排污阀的调节; 3)优化控制工况,即采用“微分先行 + 分段限幅 + 模糊自整定PID+ 连 / 定排联动竹的综合策略。三类工况均在相同负荷扰动、补水品质和蒸汽需求条件下运行, 并采集磷酸根浓度、pH 值、电导率及排污率等核心指标。该建模方案既保证了对比的公平性, 也凸显了新方法的优越性。
3.2 工况模拟与试验结果
在工况一 (人工调节)中,水质控制主要依赖化验人员定时取样与加药操作。仿真结果显示,由于取样与调节存在滞后, 磷酸根浓度波动范围达到 2.0 ~ 6.0 mg/ L,部分时段超过规范上限。夜间运行时,由于操作不及时, pH 值一度下降至 8.8,接近腐蚀风险区间。电导率最高升至 30 μ S/cm,超过控制指标,排污率维持在3.5% 左右,导致热能损失较大。整体来看,人工控制方怯存在滞后性强、指标波动大和能效低下等问题 [3]。
在工况二(传统 PID 控制)下,系统响应速度较人工方怯有所提升。磷酸根浓度被控制在 2.0 ~ 5.5 mg/ L,但负荷突变时仍出现明显的超调与振荡。pH 值维持在 9.0 ~ 9.5,但在负荷快速上升时,调节延迟超过15 min , 期间存在短暂偏离。电导率总体低于人工工况,但仍有时段接近 27 μ S/cm,排污率维持在 2.5 ~ 3.0% ,能效水平较人工方怯略有改善。该结果表明,单一 PID参数在复杂非线性工况下鲁棒性不足,存在调节精度和稳定性欠缺的问题。
在工况三(优化控制策略)中,表现出显著的改善效果。通过微分先行算法,磷酸根浓度变化趋势得以提前识别,避免了滞后引起的过量加药。分段限幅逻辑确保加药剂量在安全区间内平稳调整。模糊自整定 PID 根据实时偏差动态调整参数,提高了在扰动工况下的响应速度。仿真结果显示,磷酸根浓度稳定在 2.5 ~ 4.5 mg/L ,偏差明显收窄, pH 值始终保持在 9.2 ~ 9.7,没有越界现象,电导率稳定在 22 ~ 24 μ S/cm,波动幅度小于前两种工况。
3.3 对比分析与验证
3 类工况的对比结果表明(见表1),优化控制策略具有明显优势。在水质控制方面,人工工况的磷酸根和 pH 波动频繁,传统 PID 工况虽有所改善,但仍存在过调节与超调。优化工况下,磷酸根浓度的平均偏差较人工工况降低 52%,较传统 PID 降低 31% , pH 值恢复至设定区间的时间缩短了40%,电导率波动幅度减少 35% ,整体控制效果更为稳定。
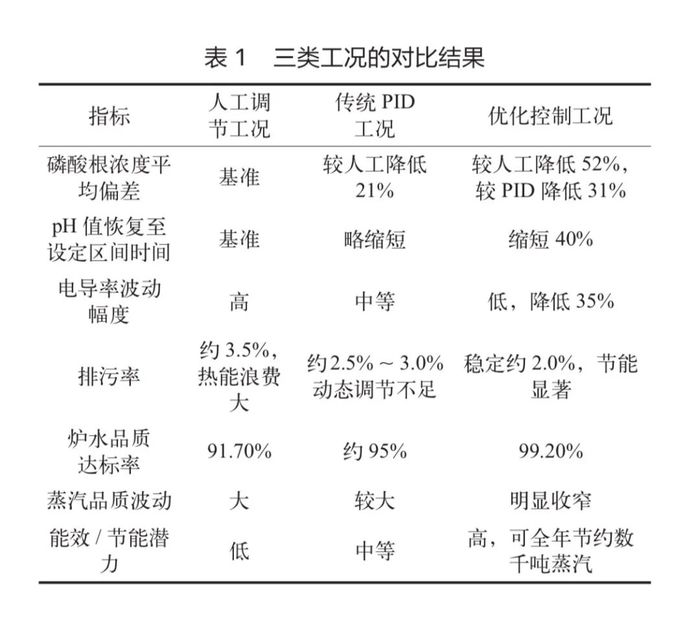
在能效方面, 人工工况排污率过高, 造成热能浪费,传统 PID 虽有所降低,但仍缺乏动态调节能力。优化工况排污率稳定在 2.0% 左右,较人工工况降低 1.5 个百分点,按全年运行测算,节约蒸汽量可达数千吨,节能潜力显著。
炉水品质达标率由人工工况的 91.7% 提升至优化工况的 99.2% , 蒸汽品质波动区间显著收窄。该结果表明,优化策略提升了运行稳定性,并有效降低了汽轮机结垢与腐蚀风险,对提升甲醇装置的安全性和经济性具有重要意义。
4.1 系统改造与投运情况
现场改造以磷酸盐自动加药和炉水在线监测为核心,涵盖传感器布局、数据采集、控制算法及阀门执行机构整合。投运前完成流量计、pH 值传感器、导电率测量及液位控制调试,确保信号准确和控制响应及时。变频计量泵与加药阀门调试实现药剂精确投加,减少人工干预,提高操作安全性 [4]。
4.2 应用效果评估
投运后,炉水品质达标率提升至 95% 以上, pH 值和磷酸盐浓度波动明显减小,多点在线监测结合自动加药确保水质稳定,降低炉管结垢和腐蚀风险,为高负荷运行提供保障。控制模块记录数据可支持后续优化与维护分析。
蒸汽品质改善显著,汽轮机冲蚀减轻,换热器结垢下降, 热效率提高。加药精度提升减少水处理成本和药剂消耗,实现节能降耗效果,控制策略在各负荷和工况下稳定运行,提升工业运行经济性、安全性及环境友好性。
本文针对甲醇装置蒸汽系统,提出了基于微分先行、分段限幅与模糊自整定 PID 的炉水磷酸盐加药控制策略,并结合定排与连排联动优化排污,实现炉水水质精准调控。仿真与工业应用表明,优化策略使炉水品质达标率提升至 99.2% ,磷酸根、pH 值及电导率波动显著降低,蒸汽品质改善,汽轮机冲蚀和换热器结垢风险下降,实现节能降耗。
[1] 张连波, 姚万贺, 张程蕾, 等. 石化企业非加氢净化水预处理工艺装备化设计和应用案例[J]. 山东化工, 2024, 53 (19):244-245+251.
[2] 吴桐, 郭雷, 贺 同 强. 2-PH装置加氢单元废液回收工艺研究[J]. 化工设计, 2024, 34 (01):3-6+13+1.
[3] 袁东升, 张鹤雨, 耿剑统, 等 . 基于云模型的新加氢工艺安全评价体系 的研究与应用 [ J ] . 山 东 化工 , 2021 ,50(11):136-140.
[4] 杜江, 孙铭阳 . 基于变权灰云模型的变压器状态层次评估方法[J]. 电工技术学报,2020,35(20):4306-4316.
为加快构建新型能源体系,推动清洁能源装备产业高质量发展,中国机械工业联合会将于2026年10月14日-16日在四川省德阳市举办2026世界清洁能源装备大会(WCCEE2026)。
作为大会重要的专题会议之一,“氢能装备技术创新发展会议” 将于10月15日隆重召开。会议将围绕制氢、储运、加氢、燃料电池等氢能全产业链装备技术创新与商业化应用,汇聚行业顶尖资源,助力氢能产业高质量发展。
扫码即刻报名|锁定免费参会名额
参会须知
本次会议不收取会议费! (参会代表住宿和交通费用自理)
会议期间统一安排接驳车往返酒店会场。
大会在成都双流国际机场安排接送车辆,方便代表出行。
住宿酒店:市委党校(德阳市青衣江东路366号),费用由酒店收取并开具发票。
会议联系人
欢迎添加小编微信详聊16601379371(手机同号)


新能源技术与装备
热点文章
-
山东350MW/750MWh储能项目EPC开标;新疆中标11.7亿元EPC储能项目
2026-09-10
-
-
中能建松原项目日产绿氨超500吨,二期将开工;新疆5万吨氢储能项目招标
2026-09-10
-
-
招标 | 中国能建176套ALK+PEM电解槽采购招标;新疆5万吨氢储能项目招标
2026-09-17
-
-
招标 | 辽宁氢气压力管道项目EPC招标;电投绿能盐城电解水制氢设备招标
2026-08-31
-

氨为氢能产业带来发展新机遇
氢能作为一种备受追捧的零污染高效能源,其稀缺性使得人们对其渴求不已。然而,能耗巨大的压缩过程以及极低温度下的液化环节,被视为通往氢能转型之路上的重大障碍。在此背景下,氨成为热门的替代选项,尽管这种物质带有些许气味,但它有望成为能源转型中的奇迹材料。
作者:
-
氨为氢能产业带来发展新机遇
-
氨为氢能产业带来发展新机遇
-
氨为氢能产业带来发展新机遇
-
艾默生自动化技术助力绿氢安全高效生产
-
艾默生自动化技术助力绿氢安全高效生产
评论
加载更多