论文荐读 | 加氢型石化厂总加工流程氢气资源优化与整合
充分挖掘氢气资源是当下全加氢型石化厂选择总加工流程时的关键解决方案; 在氢气资源优化和整合方面采取有效措施; 以多产氢气为目标,进而节约资源,降低成本为目的。本文详细论述用氢的优化及分级整合原理。
本文刊登于PROCESS《流程工业》2026年第2期,原文标题《基于地热储能的光伏制氢综合能源系统运行分析》。本文作者金仁通、任洪理、张国磊、王存明,分别供职于恒逸实业(文莱)公司、中国寰球工程有限公司、江苏跃华石化工程有限公司。本文被引格式 [1]金仁通,任洪理,张国磊,等.加氢型石化厂总加工流程氢气资源优化与整合[J].流程工业,2026,(3):26-29.欢迎引用。
点击上方免费阅读《流程工业》电子期刊
全世界加氢工艺的能力占原油加工能力的比例已超过 50% , 国外其他国家甚至高达 90%。居炼油工艺之首。
由于石油产品质量要求日益严格,要求更多的渣油转化为多氢的轻质油品。加工原油性质日益变劣复杂化等原因,其所占比例还将有所提高。
由于各种原因,过去加氢工艺的建设在我国发展较慢。近 30 年来,特别是最近十年,由于对石油产品质量要求越来越严,加工含硫及高硫原油数量越来越多,加工深度越来越深及产品结构调整等原因,使加氢装置的建设得到了飞速发展。加氢装置的能力占原油加工能力的比例已接近 30% ,在今后一个时期还将有更大发展。
1.1 光伏光热一体板系统设计
目前国内加工原油的构成,大致可以分为四大类:
第一类为以大庆原油为代表的低硫石蜡基原油;
第二类为含硫或低硫中间基(中间 一 环烷基)原油;
第三类为进口高硫轻质原油;
第四类超重劣质原油;
第五类海外进口不同种类,不同国别原油。
原油的选择是炼油厂总加工流程建立和优化的基础。原油性质的优劣,决定总加工流程安排加工难易程度及加氢装置的数量,因此整合资源是在必行,优化操作从结构上调整也是一种解决方案。
1.2 氢气资源的来源
炼油厂需多方挖掘氢气资源,采取的办法主要有: 提高催化重整装置的苛刻度; 收集焦化装置、加氢裂化装置、催化重整装置、蒸馏装置轻烃等气体作为制氢原料; 采用变压吸附、膜分离等技术提纯回收催化裂化干气中的氢气; 合成氨联产的石化厂可利用煤和沥青造合成气,提供氢气资源,天然气产地附近,利用价格优势制氢; 进一步研究利用高硫焦(或沥青)气化制合成气再转换生产氢气的技术。
2.1 装置现状
许多炼厂的氢气需求量已经大大增加,并呈现出继续增加的趋势,这是因为加氢裂化转化深度提高、加工更重的原油、生产更清洁燃料以及汽油中苯含量的限制。大多数炼油企业在增加加氢处理装置后通过简单地重新计算新的氢气平衡来确定氢气供需量,然后决定是建设新的制氢装置、改造现有制氢装置还是外购氢气,这需要考虑投资问题、现有氢气系统的可用性和操作灵活性、可靠性等。
2.2 氢资源的优化
人们逐渐认识到与传统的应用范围较小的方法相比, 一个应用范围较宽的、更加系统的管理氢气网络的方法一般可降低投资、减少操作费用和减少 CO2 排放。与加氢处理工艺一同考虑氢气网络优化时,应该考虑的优化方法。
(1)优化新装置、改造装置补充气的纯度(在这里,反应器压力是一个可以放弃的独立变量,以最大限度地减少总的操作费用)。
(2)重新评价现有加氢处理装置循环氢气的目标纯度。
(3)优化现有或新的加氢处理装置内的催化剂,在不降低加工总目标的情况下降低化学氢耗。
(4)通过调整工艺过程参数、提高处理能力或改变催化剂的设计结构来确定提高催化重整装置氢气产率的便宜办法。
(5)用改造或新建净化装置回收现在进入到燃料气系统中的氢气。
(6)确定氢含量适中的物料作为制氢装置的原料。
(7)利用APC 实现氢气回收纯度目标,根据氢气需求随时平衡制氢装置的产量,避免浪费氢资源。
(8)进行大型炼厂设计规模内的优化研究,包括加工过程中应考虑的因素和如何使用氢量最小。
2.3 科学的用氢“窄点”原理
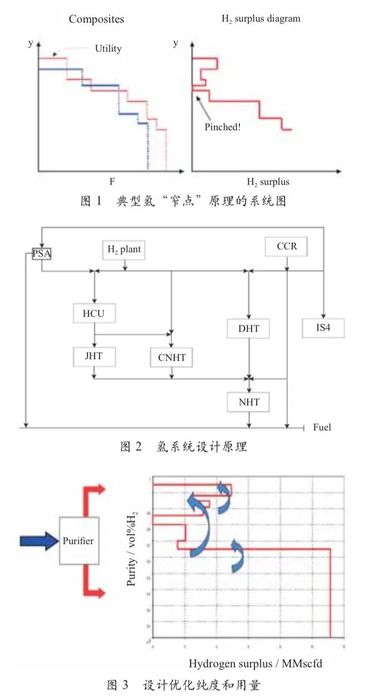
对氢资源整合而言,科学优化用氢和合理安排产氢 的意义是“浓度对口、梯级利用”。简言之,就是不要在浓度差您和压力差您大的氢源间直接匹配,以免造成损失。设计前要评估比较,不仅要最小量的使用氢, 更要优化用氢系统,适宜安排净化单元减少公用工程用量的增加。使用“窄点”原理进行详细计算使其达到接近最优目标,如图 1 ~ 3 图所示。
2.4 用氢的分级利用
合理平衡并整合氢气资源是全加氢型炼油厂总加工流程优化的关键解决方案,在氢气资源利用方面主要采取以下措施 [2]。
2.4.1 氢气的分级利用
炼油厂氢源主要来自连续重整副产的含氢气体(体积分数约 92%)和制氢装置生产的纯氢(体积分数约99.9%)。根据氢气来源和使用地点不同,全厂氢气系统分为重整氢气系统和纯氢系统。
根据加氢处理不同的氢分压要求,将加氢处理分为两级,第一级用氢装置的氢浓度要求稍低,直接使用重整含氢气体,如:石脑油加氢、您构化、喷气燃料加氢、柴油加氢、硫磺回收等装置,重整含氢气体年用量约占重整产氢气体总量的 40% 左右。剩余的重整含氢气体和全厂经脱硫处理的加氢低分气体一起进入 PSA 装置回收提浓,得到体积分数 99.9% 的氢气。提纯后的纯氢与制氢产生的纯氢一起供渣油加氢、蜡油加氢处理、高压加氢裂化等氢分压高的装置使用,称为二级利用。
2.4.2 扩大重整装置规模,充分挖掘氢源。
在 10 Mt/a 原油加工规模下,重整原料除采用直馏重石脑油以外,还利用加氢裂化装置多产优质石脑油,使装置副产纯氢约占全厂氢耗的 30%。
2.4.3 利用石油焦或脱油沥青造气产氢
为降低原料成本减少环境污染,充分利用炼厂的劣质原料(或残渣)用作造气原料。将剩余的渣油、焦炭或沥青为原料生产氢气,对千万吨规模下的炼厂中氢气量可占总用氢量的 50% 以上。
2.4.4 回收低分气体中的氢气
加氢装置排出的低分气体中含有大量的氢气,体积分数可达到 80% 左右,在一般的炼油厂中, 这部分低分气体由于数量较少,且地点分散, 一般安排与炼油厂干气一起脱硫后混入全厂燃料系统,造成极大的浪费。
在优化的总加工流程中,将各加氢装置排出的低分气体混合,经脱硫后进入一套 PSA 装置与重整含氢气体回收提浓氢气,或者直接用含氢气体作为制氢原料,可以取得最佳的效果。
3.1 氢气在炼油厂生产中的地位和作用
3.1.1 炼油厂对氢气的需求
催化裂化原料油预加氢,如果为生产硫含量<30μg/ g 的清洁汽油,加氢反应压力要升高较大,柴油的深度脱硫同样需要更高的反应压力和更大的氢耗。
随着加氢工艺得到越来越广泛的应用,相对氢气的需求量也迅速增加。优质、稳定的高纯氢气已成为新世纪炼油企业提高轻油收率、改善产品质量不可缺少的基本原料。
3.1.2 炼厂中建设制氢装置的必要性
在总流程中除制氢装置外,重整氢是最大的氢源。
但是原油中 65 ~ 165℃石脑油馏分一般占原油 12% 以内,加上加氢裂化装置的石脑油,重整原料约占原油的15%。因此,重整副产氢最多只占原油的 0.5%。
全厂总流程氢用量一般占原油的 0.8% ~ 2.7%,仅依靠重整氢满足不了目前炼油厂含硫原油和劣质原油加工比例日益增大的需求,必须建设独立的制氢装置生产氢气来满足要求。
3.1.3 氢气在炼油工程中扮演主要角色
仅对氢裂化装置而言,氢气是加氢裂化装置正常生产所不可缺少的原料,其费用水平对加氢裂化装置的制造成本有很重要的影响,约占制造成本的 7% ~ 13%。因此,氢气的价格的确定也是不容忽视的。一般而言,制氢装置提供的氢气纯度高,加氢效果好,单位工业氢耗相对较低,但氢气的成本价格却相对较高。
3.2 石油产品的清洁化生产与用氢量的关系
在总加工流程安排中, 合理的用氢量与加氢处理装置关系极大,与石油产品的质量有着密切关系。经过钻十五”期间的努力,我国石油产品的质量有了较大的提高,各大炼油企业兴建了大批加氢装置来实现清洁生产。使新建或改建项目中,汽油和柴油质量一般均按欧Ⅲ排放标准安排。从目前要求我国所有企业都达到欧Ⅲ排放标准,势必增加大量的氢气资源,这些氢耗量与产品质量关系密切。为了实现清洁化生产的需要,在优化原料资源上,节约资源、节省投资,尽可能地合理的用氢来实现清洁化生产的目的。
3.2.1 氢耗量
油品加氢反应是一个耗氢过程,向加氢反应系统补充的新鲜氢气主要消耗在化学反应、溶解损失、设备漏损和废氢气排放损失四个方面,几方面耗氢所占的比例与加氢过程反应类型以及设备状况有关。供氢装置的规模决定于加氢装置的耗氢量,加氢装置耗氢量,受供氢装置供应新鲜氢气纯度的影响。大部分氢气消耗在化学反应上, 也就是消耗在脱除进料中的硫、氮、氧及烯烃和芳烃饱和反应以及加氢裂化和开环等反应中。不同的反应过程、不同的进料化学组成和对产品质量的不同要求而导致的不同的反应苛刻度, 是影响化学耗氢量的主要因素。在精制深度相同时,分别以直馏柴油、催化裂化柴油、焦化柴油为原料的加氢处理,其耗氢量就有区别。
催化裂化柴油或焦化柴油中含有大量烯烃需要加氢饱和,而且油品也较重,含有较多的硫、氮等需要加氢脱除,这样就增加了化学反应耗氢量。如果柴油含芳烃多,又要求将其饱和时,耗氢就更大。
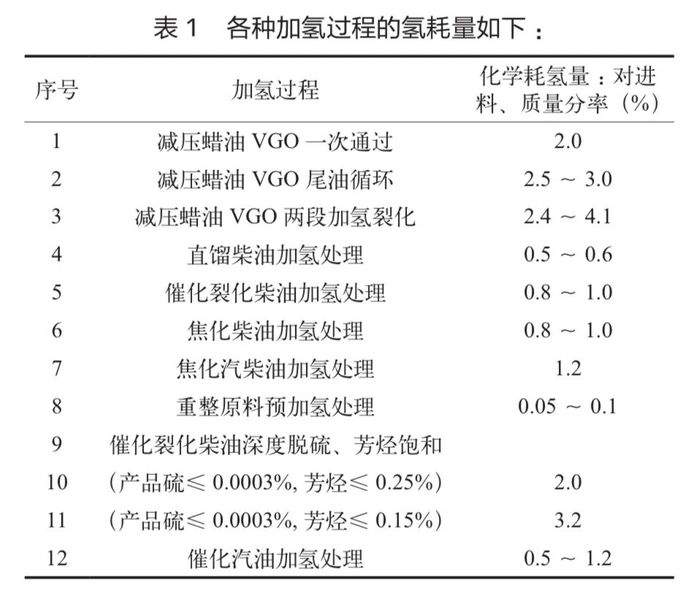
加氢裂化装置,在装置规模和目标产品相同的情况下,如果选用直馏蜡油、催化裂化循环油或焦化蜡油作原料或采取不同的加工流程时,由于原料性质和加工苛刻度不同,其化学耗氢量就有很大的差别,见表1。
3.2.2 影响溶解耗氢的因素
溶解耗氢是指在高压下溶于加氢生成油中的氢气,在加氢生成油排出而造成的损失。这种损失与操作压力、温度和生成油的性质及气体(含 H2 )的溶解度有关。
3.2.3 氢资源的组成及浓度的影响
加氢反应过程的一个重要操作参数氢分压,它由补充新氢与循环氢组成的混合氢中氢浓度来决定。循环氢的氢浓度受补充的新氢纯度和反应生成的轻烃量影响。 (尤其: N2、CH4 等) ,为减少氢资源损失, 一般尽量不考虑排放废氢。生产中总希望补充氢纯度越高越好,特别是对耗氢量高的加氢裂化的操作。对二次加工所产柴油加氢处理所要求的氢纯度比处理直馏柴油的要高一些。在加氢裂化中不管哪种原料,都希望补充氢纯度在95% 以上。
3.3 加氢能力与原油蒸馏能力的比值
在加氢型炼油厂总流程设计中, 以加工劣质原油 10.0 Mt/a 提高油品质量和保护环境,加大加氢处理比例,对常减压装置拔出的石脑油、柴油、蜡油馏分和渣油都进行加氢处理,即石脑油加氢处理 2.30 Mt/a、柴油加氢处理 3.8 Mt/a、渣油加氢处理 2.2 Mt/a、蜡油加氢裂化 2.0 Mt/a、催化汽油加氢 0.7 Mt/a 。5 套加氢装置的总加工能力达到 11.0 Mt/a( 总流程含一套烷基化装置 ) ,全厂加氢能力与原油蒸馏能力的比值高达 110%, 达到了国内外炼油厂的先进水平。
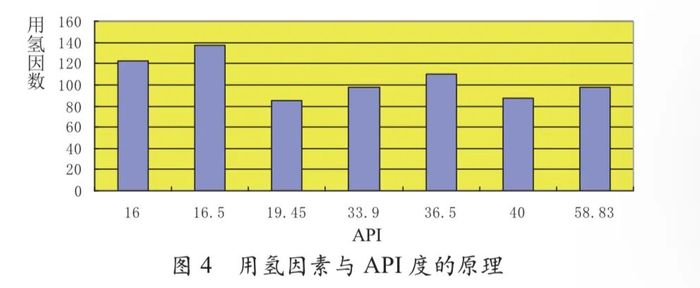
根据多方案的研究与优化,由于暂不能客观的表征总流程采用“加工组合工艺”优化的先进合理性,提出“用氢因数”即全厂加氢能力与原油蒸馏能力的比值,本文推导出用氢因素来表征总加工流程的合理性,在达到相同产品质量的同时“用氢因素”越高, 加工难度越大,流程越先进。结果如图4所示。
综上所述,通过用氢过程的优化研究,在加氢型炼厂总加工流程氢资源优化结构调整上上探讨了科学用氢的“窄点”理论。
通过案例分析提出以“用氢因数”即全厂加氢能力与原油蒸馏能力的比值判断大型炼油项目加氢工艺设计和总加工流程安排的合理性。
[1] VAUK D, DIZANNO P. What are possible hydrogen sources for refinery expansions[J]. Hydrocarbon Processing, 2008(2): 45-50
[2] SMITH R, ZHANG N, YIN Q Y. Hydrogen integration in petroleum[J]. Hydrocarbon Processing, 2007(6): 30-35
为加快构建新型能源体系,推动清洁能源装备产业高质量发展,中国机械工业联合会将于2026年10月14日-16日在四川省德阳市举办2026世界清洁能源装备大会(WCCEE2026)。
作为大会重要的专题会议之一,“氢能装备技术创新发展会议” 将于10月15日隆重召开。会议将围绕制氢、储运、加氢、燃料电池等氢能全产业链装备技术创新与商业化应用,汇聚行业顶尖资源,助力氢能产业高质量发展。
扫码即刻报名|锁定免费参会名额
参会须知
本次会议不收取会议费! (参会代表住宿和交通费用自理)
会议期间统一安排接驳车往返酒店会场。
大会在成都双流国际机场安排接送车辆,方便代表出行。
住宿酒店:市委党校(德阳市青衣江东路366号),费用由酒店收取并开具发票。
会议联系人
欢迎添加小编微信详聊16601379371(手机同号)


新能源技术与装备
热点文章
-
山东350MW/750MWh储能项目EPC开标;新疆中标11.7亿元EPC储能项目
2026-09-10
-
-
中能建松原项目日产绿氨超500吨,二期将开工;新疆5万吨氢储能项目招标
2026-09-10
-
-
招标 | 中国能建176套ALK+PEM电解槽采购招标;新疆5万吨氢储能项目招标
2026-09-17
-
-
-

氨为氢能产业带来发展新机遇
氢能作为一种备受追捧的零污染高效能源,其稀缺性使得人们对其渴求不已。然而,能耗巨大的压缩过程以及极低温度下的液化环节,被视为通往氢能转型之路上的重大障碍。在此背景下,氨成为热门的替代选项,尽管这种物质带有些许气味,但它有望成为能源转型中的奇迹材料。
作者:
-
氨为氢能产业带来发展新机遇
-
氨为氢能产业带来发展新机遇
-
氨为氢能产业带来发展新机遇
-
艾默生自动化技术助力绿氢安全高效生产
-
艾默生自动化技术助力绿氢安全高效生产
评论
加载更多